
Dragprovning av metallmaterial är en central metod för att utvärdera deras mekaniska egenskaper och är av stor betydelse. Genom att mäta parametrar som draghållfasthet, sträckgräns och töjning kvantifierar den materialets bärförmåga och plastiska deformationsegenskaper. Det ger en säkerhetsgrund för teknisk design och säkerställer strukturell tillförlitlighet. Det fungerar också som ett viktigt kvalitetskontrollverktyg som verifierar produktionsprocessernas stabilitet och säkerställer överensstämmelse med internationella standarder. Dessutom kan det förutsäga risken för materialfel under komplexa belastningar och ge kritiskt datastöd för utveckling av nya material.
Följande är en jämförelse av dragprovningsmetoder förrör av segjärnochSML-rör, vilka båda bidrar till att säkerställa produktkvalitet och långsiktig användning i olika verkliga scenarier.
1. Exempelvariationer
Tjockleken och provstångsdiametern för duktilt järnprov är följande:
| Gjutningstyp | Nominell diameter på teststång (mm) | Diametergränsavvikelse (mm) | Diametertolerans (mm) |
| Väggtjocklek för segjärnsrör (mm) e < 6 6≤e<8 8≤e<12 12≤e | 2,5 3,5 5.0 6.0 | ±0,06 | 0,03 |
| Rör, rördelar och tillbehör av icke-segjärn: - Integrerade gjutprover: - Delade gjutprover: För prover med en tjocklek på 12,5 mm måste gjutstjockleken vara mindre än 12 mm. För prover med en tjocklek på 25 mm måste gjutgodset vara ≥ 12 mm. | 5.0 6.0 12.0 eller 14,0 | ±0,06 ±0,06 ±0,09 | 0,03 0,03 0,04 |

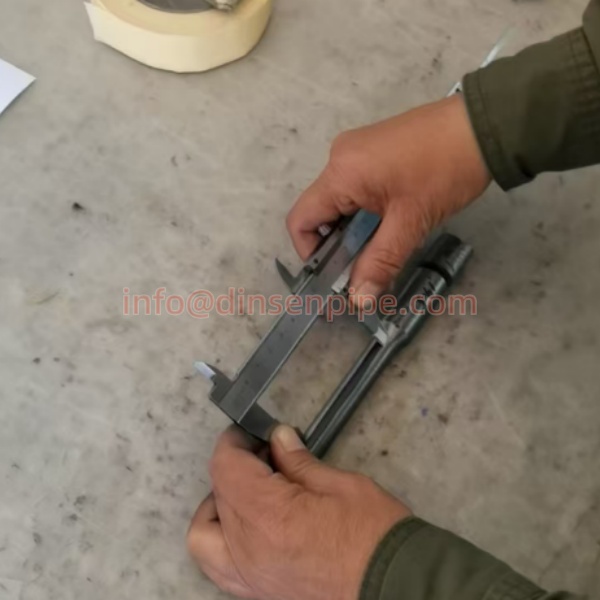
Obs: Teststången är tillverkad av det maskinbearbetade provet, vilket representerar metallen i provets mitttjocklek. Den inkluderar en cylindrisk del. Cylinderns diameter visas i tabellen ovan. Teststångens mätlängd är minst 5 gånger dess diameter. Teststångens ände ska vara lämplig för montering i testmaskinens fixtur. Ytjämnheten på teststångens cylindriska del är Rz ≤ 6,3.
SML-röret är tillverkat av grått gjutjärn och dess provexemplar ska överensstämma med följande figur:
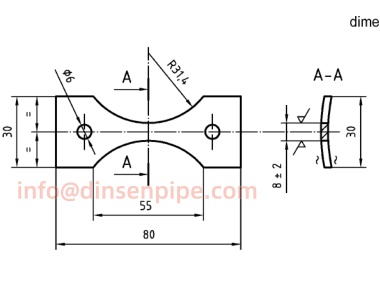
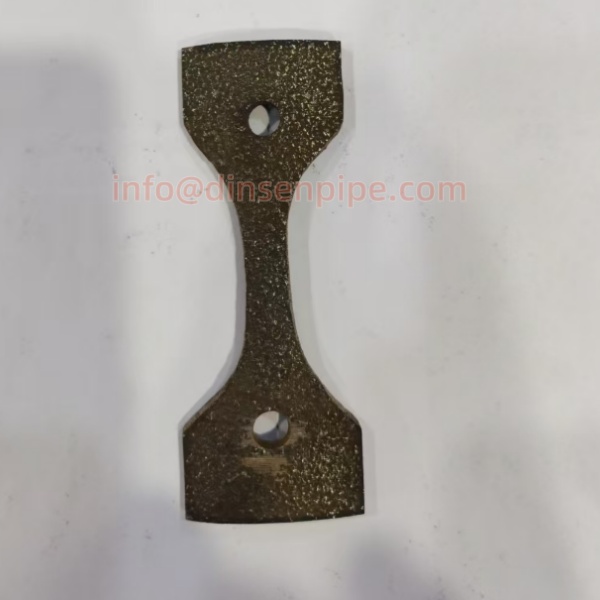


Obs: För att få testresultat som är så representativa som möjligt för den färdiga produkten bör testprovet tas från SML-röret eller SML-kopplingen och skäras parallellt med rörets eller kopplingens axel. Provets ursprungliga tvärsnittsarea bör mätas. Tvärsnittets bredd och tjocklek måste mätas noggrant till 0,1 mm före testning.
2. Skillnader i testprocessen
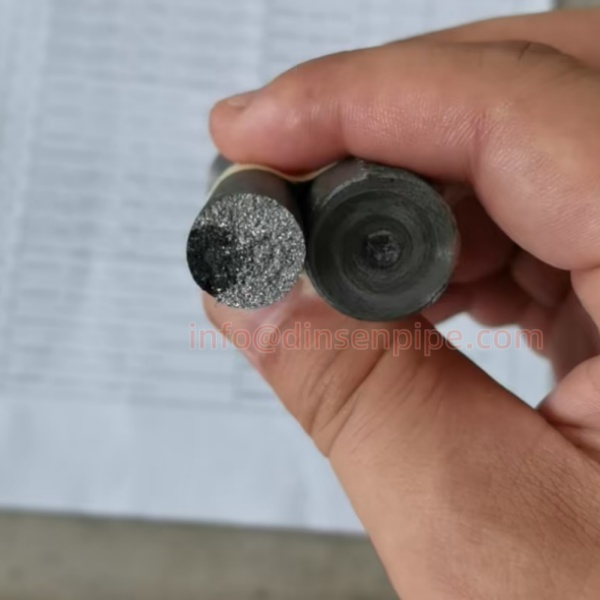
Även om båda dragprovningarna utförs med en universaldragprovningsmaskin, är de fixturer som används olika.Dragprovningsfixturen för segjärn visas nedan:

Dragprovningsfixturen för SML-rör och kopplingar visas nedan:
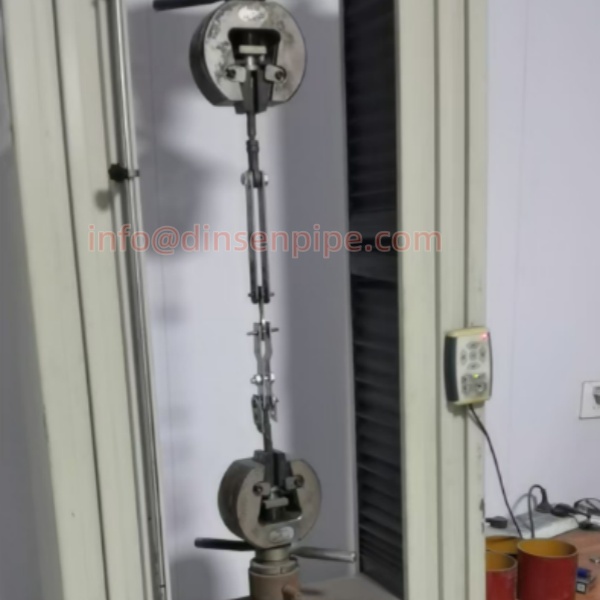
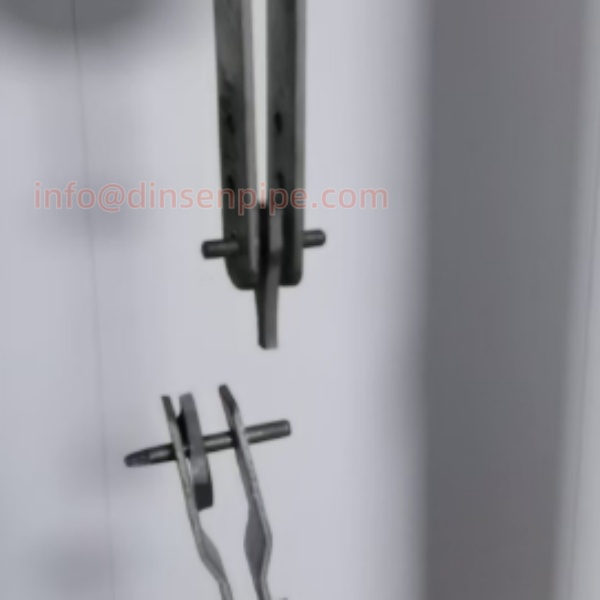
3. Skillnader mellan testresultat och materialegenskaper
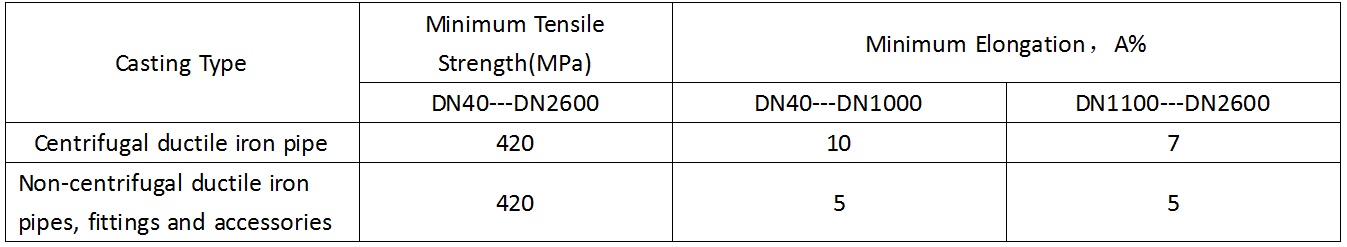
Smält- och tillverkningsprocessen för segjärn är resultatet av åratal av teknisk ackumulering och rigorös arbetsmoral. Vårt företag producerar högkvalitativa segjärnsrör med en sfäroidiseringsgrad på 90 % eller högre. Draghållfasthetsprovning visar draghållfastheter mellan 460 MPa och 490 MPa och förlängningar mellan 10 % och 17 %. Enligt standarderna EN545 och ISO2531 anses en draghållfasthet på 420 MPa eller högre och en förlängning på 5 % till 10 % eller högre vara acceptabla. Standarddraghållfastheten och förlängningen är följande:
SML-rör och rördelar är huvudsakligen tillverkade av grått gjutjärn. Flaggrafitstrukturen i det grå gjutjärnet absorberar vattenvibrationer, vilket resulterar i dräneringsljudnivåer som är minst 10 dB lägre än PVC-rör. De erbjuder också utmärkt högtemperaturbeständighet, över 1 000 °C. Tätningsgummiringarna förblir funktionella även vid 70 °C kontinuerlig eller 120 °C intermittent utlopp, med termisk deformation som endast är en sjundedel av PVC-rörens. De erbjuder också utmärkt draghållfasthet, slagtålighet och nötningsbeständighet, minst fem gånger så hög som PVC-rörens.
Enligt EN877-standarden är de mekaniska egenskaperna hos SML-rör och rördelar följande:
| Gjutningstyp och material | Minsta draghållfasthet (Mpa) |
| Rör: Grått gjutjärn | 200 |
| Beslag: Gråjärn | 150 |
SML-rör och rördelar, PVC-rör, EN877 SML-rör och rördelars dragprovning, SML-koppling, EN545 ISO2531 segjärnsrör och SML-rör, segjärnsprover, SML-rör, grått gjutjärnsrör,
Publiceringstid: 22 sep-2025



